Résumé
En flexographie d’étiquettes, la fenêtre de polymérisation LED UV correspond à la zone de réglages où l’encre atteint ses propriétés finales sans dégrader la productivité, le support ou la stabilité de presse. Cette fenêtre dépend principalement du volume d’anilox, de l’épaisseur réelle du film d’encre, de la formulation UV et de l’irradiance disponible sur la bande.
Une surface sèche ne prouve pas toujours que la polymérisation est complète. Une couche peut sembler correcte au toucher, tout en présentant une faible résistance au frottement, une adhésion insuffisante entre couches ou une odeur résiduelle. La maîtrise du procédé exige donc une approche liée aux conditions de production : vitesse, couverture, pigments, supports, séquence des groupes et géométrie des têtes LED UV.
Introduction
La flexographie à bande étroite utilise des encres et vernis UV sur une grande diversité d’étiquettes. Les travaux peuvent associer papier couché, film PE, PP, PET, complexes multicouches, adhésifs sensibles à la pression et finitions fonctionnelles. Cette diversité rend difficile l’application d’un réglage LED UV unique pour toutes les références.
La fenêtre de polymérisation LED UV en flexographie est directement influencée par la quantité d’encre transférée par l’anilox. Un volume cellulaire plus élevé améliore souvent l’opacité, la densité ou le rendu d’un aplat. Il augmente aussi la masse de matière qui doit être polymérisée dans le temps disponible entre deux groupes ou avant le rembobinage.
Le rôle du système LED UV est de fournir une irradiance homogène et une dose adaptée au film imprimé. L’objectif n’est pas seulement d’atteindre une vitesse élevée. Il faut aussi garantir la répétabilité de la qualité, la bonne tenue des couleurs, l’adhésion des couches et la conformité du produit final.
Comprendre la fenêtre de polymérisation sur presse flexographique
La polymérisation UV résulte d’une réaction initiée par l’absorption de lumière par les photo-initiateurs. Les formulations LED UV sont conçues pour réagir efficacement dans une plage spectrale donnée. Une tête LED émet une bande de longueurs d’onde plus étroite qu’une source UV conventionnelle. La compatibilité entre source et formulation devient donc un paramètre de production central.
L’irradiance indique la puissance optique reçue à un instant donné sur la surface imprimée. Elle est couramment exprimée en W/cm². La dose représente l’énergie cumulée reçue pendant le passage sous la tête. Elle s’exprime généralement en mJ/cm². Une irradiance élevée facilite le déclenchement rapide de la réaction. Une dose suffisante permet d’obtenir une conversion plus complète dans l’épaisseur du film.
La vitesse de bande agit directement sur le temps d’exposition. À puissance constante, une hausse de vitesse réduit la dose reçue. Cette relation explique pourquoi une encre peut être correctement polymérisée pendant une mise au point lente, puis devenir sensible au frottement à la vitesse réelle de production.
La fenêtre de procédé doit inclure une marge. Une presse ne fonctionne pas toujours à vitesse constante. Les accélérations, ralentissements, arrêts, changements de bobine et variations de recouvrement modifient les conditions de polymérisation. Une recette fiable reste stable malgré ces écarts normaux d’exploitation.
Anilox et dépôt d’encre : le point de départ du dimensionnement
L’anilox détermine une grande partie du volume d’encre transféré à la plaque, puis au support. Son choix influence la densité, l’opacité, la netteté du point et la consommation d’encre. Il influence également la charge de polymérisation imposée à la tête LED UV.
Un anilox destiné à une teinte quadrichromique fine transfère généralement une quantité d’encre plus faible qu’un anilox de blanc opaque ou de vernis. La polymérisation d’un cyan ou d’un magenta en trame ne doit donc pas servir de référence unique pour le réglage de toute la presse. Les aplats, le blanc de soutien et les vernis constituent souvent les cas les plus exigeants.
Lorsqu’un volume cellulaire augmente, la lumière doit traverser une couche plus épaisse. La surface peut se réticuler rapidement, alors que la zone proche du support reste moins convertie. Ce phénomène est plus probable avec des encres très pigmentées. Il peut entraîner une adhésion insuffisante, un manque de résistance chimique ou un défaut après enroulement.
Le volume nominal de l’anilox ne suffit pas à définir le dépôt réel. L’état des cellules, la viscosité, la température, le doctor blade, la pression de raclage et la propreté du rouleau influencent aussi le transfert. Un anilox partiellement encrassé peut modifier l’aspect imprimé et faire croire à un problème de polymérisation.
La validation doit donc associer l’anilox à chaque famille de travaux. Il est utile d’identifier les couples critiques : blanc opaque et film transparent, vernis brillant et aplat dense, encre métallique et support sombre, ou encore couche tactile déposée à fort grammage.
Fenêtre de polymérisation LED UV en flexographie : relation entre épaisseur et irradiance
Une tête LED UV ne doit pas être choisie seulement selon sa puissance électrique installée. La valeur utile est l’irradiance réellement reçue par l’encre. Cette valeur dépend de la distance entre la fenêtre LED et la bande, de la largeur utile, de la géométrie du module et de la propreté de la zone optique.
Lorsque la distance de travail augmente, l’énergie reçue sur l’imprimé peut diminuer et sa répartition transversale peut changer. Une presse équipée d’une tête bien positionnée sur une laize de 330 mm ne donnera pas nécessairement le même résultat après une modification de capotage ou de passage de bande.
Les formulations à 365, 385, 395 ou 405 nm demandent une vérification spécifique. Les longueurs d’onde de 385 et 395 nm sont courantes pour les applications d’étiquettes. Elles ne garantissent pas, à elles seules, une bonne polymérisation. Les photo-initiateurs et sensibilisateurs contenus dans l’encre doivent absorber efficacement dans la plage émise.
Un blanc opaque absorbe et diffuse fortement la lumière. Une encre noire, bleue dense ou métallique peut présenter le même comportement. Ces couches nécessitent parfois une irradiance plus élevée, un temps d’exposition plus long, une formulation adaptée ou une séparation du séchage entre les groupes.
L’augmentation de puissance ne doit pas devenir le réflexe unique. Une irradiance excessive peut favoriser une polymérisation de surface très rapide. Dans certaines configurations, cette surface réticulée peut compliquer l’adhésion d’une couche déposée ensuite. La solution peut être un réglage différencié par groupe plutôt qu’une hausse uniforme de puissance.
Séquence de séchage et adhésion entre les couleurs
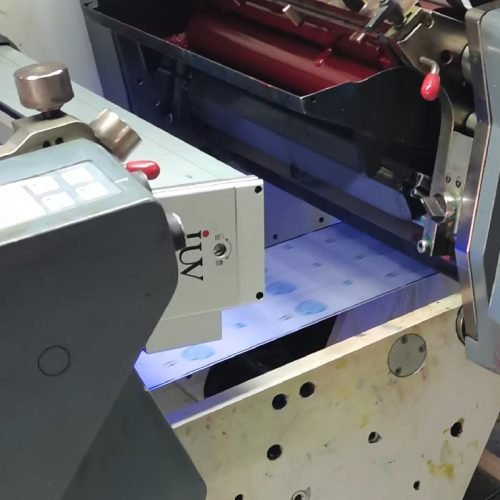
La position des têtes LED UV dans la presse influence directement l’adhésion inter-couche. Une polymérisation après chaque groupe réduit le maculage, stabilise les aplats et limite le transfert d’encre vers les rouleaux suivants. Cette configuration est souvent pertinente pour les blancs couvrants, les teintes métalliques et les constructions multicouches.
Une polymérisation intermédiaire trop poussée peut néanmoins créer une surface peu favorable à l’ancrage de l’encre suivante. Le niveau de puissance doit être réglé selon la séquence d’impression. Une pré-polymérisation peut suffire après une couche de blanc, alors qu’une polymérisation complète sera requise avant le rembobinage.
Le délai entre l’impression et l’exposition doit être constant. Une variation de distance entre le dernier nip et la tête LED UV peut modifier l’étalement de l’encre, le dégazage et l’aspect final. Les OEM doivent intégrer cet élément dans la conception mécanique du groupe et du chemin de bande.
Les tests d’adhésion doivent être réalisés après un temps de stabilisation défini. Une étiquette peut paraître conforme immédiatement après impression, puis présenter un délaminage ou une mauvaise tenue après plusieurs heures. Le contrôle doit inclure le frottement, le rub test, l’adhésion entre couches et le comportement lors de la transformation.
Oxygène, inhibition de surface et vernis UV
L’oxygène présent dans l’air peut inhiber la polymérisation radicalaire à la surface de certaines encres et de certains vernis. Le défaut est souvent visible sur les vernis très brillants. Il se traduit par une surface collante, une faible résistance au frottement, une poussiérisation ou une baisse de brillance après enroulement.
Ce défaut ne provient pas toujours d’un manque de puissance LED. Une formulation non adaptée au spectre, une dose insuffisante, une vitesse trop élevée ou une fenêtre optique contaminée peuvent produire le même résultat. Le diagnostic doit donc commencer par la mesure des paramètres réels de presse.
La propreté de la fenêtre LED est essentielle. Des projections d’encre, de vernis, de silicone ou de poussière papier réduisent la transmission optique. Cette perte peut être progressive et affecter seulement certaines zones de la laize. Une dérive de qualité peut alors apparaître sans changement de recette apparent.
Pour certains vernis fortement sensibles à l’oxygène, une inertisation locale peut être envisagée. Le recours à l’azote réduit la concentration d’oxygène dans la zone de polymérisation. Cette solution doit être justifiée par le niveau de finition demandé et intégrée dès la conception des protections et de la ventilation.
Supports thermosensibles et stabilité du repérage
Les systèmes LED UV réduisent fortement le rayonnement infrarouge dirigé vers le support. Ils ne suppriment pas les contraintes thermiques. La tête, son carter, l’air ambiant et les passages successifs sous plusieurs modules peuvent augmenter la température de la bande.
Les films minces en PE ou PP peuvent se dilater sous l’effet de cette chaleur. Une variation dimensionnelle même limitée peut affecter le repérage couleur, la position de découpe et la régularité de tension. Les presses à forte cadence sont particulièrement sensibles à cet effet.
La température doit être mesurée sur le support, après les groupes critiques et avant le rembobinage. La température du liquide de refroidissement ne permet pas d’évaluer seule le comportement du complexe imprimé. Une bande peut rester stable avec une tête bien refroidie, ou dériver si l’air chaud s’accumule dans la zone de séchage.
Le refroidissement du module LED UV doit être adapté à sa puissance et au cycle de travail. Un débit insuffisant, un filtre encrassé ou une température de circuit trop élevée peut provoquer une baisse de performance optique. Les alarmes thermiques protègent l’équipement, mais elles ne remplacent pas une maintenance préventive.
Faible migration : valider le procédé complet
Les étiquettes destinées aux marchés alimentaires, cosmétiques ou pharmaceutiques exigent une approche renforcée. L’emploi d’une encre formulée pour des applications de faible migration ne garantit pas, à lui seul, le résultat du produit fini. La polymérisation, le support, l’adhésif, le complexe d’emballage et l’application finale doivent être analysés ensemble.
Une polymérisation insuffisante peut laisser des composants réactifs dans le film d’encre. Le risque augmente lorsque les couches sont épaisses, très pigmentées ou insuffisamment exposées. Il peut aussi varier selon le temps de stockage, la surface imprimée et la présence d’une barrière fonctionnelle.
Les paramètres validés doivent être enregistrés dans les recettes de presse. La vitesse, la puissance LED, le type d’anilox, le support, la référence d’encre et la séquence de polymérisation doivent rester traçables. Tout changement de formulation ou de fournisseur impose une nouvelle évaluation du procédé.
La maintenance a un effet direct sur cette répétabilité. Une baisse d’irradiance causée par une fenêtre souillée ou une dérive de refroidissement peut modifier le niveau de polymérisation sans altérer immédiatement l’aspect visuel de l’étiquette.
Conditions de retrofit sur une presse existante
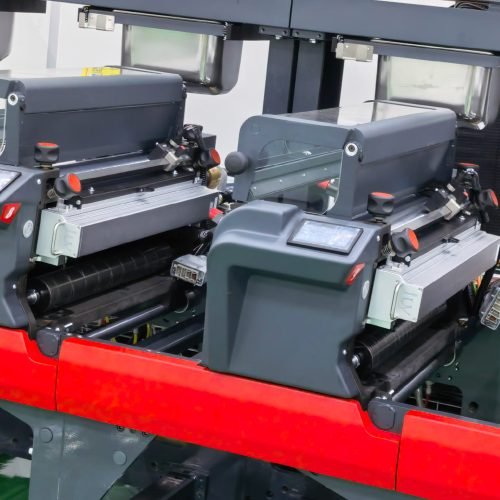
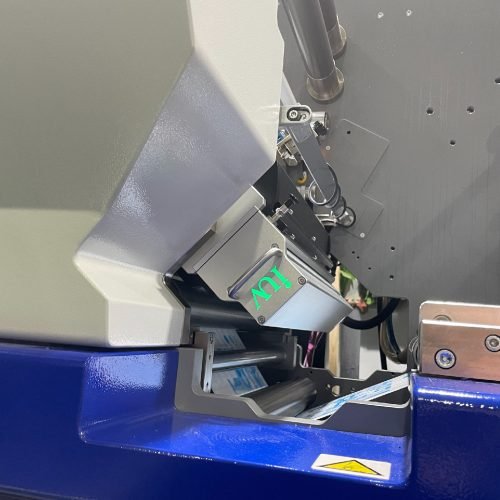
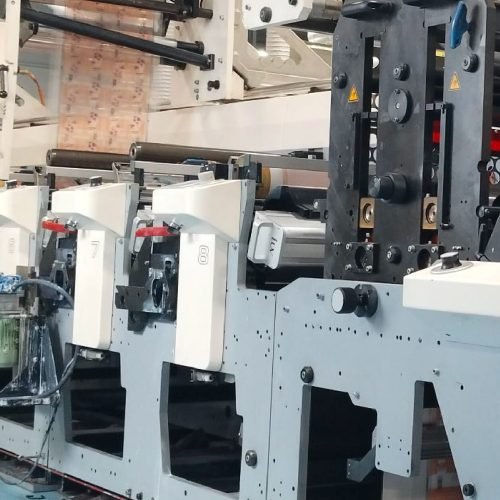
Le retrofit LED UV d’une presse flexographique demande une étude de l’espace disponible entre les groupes. La tête doit être placée à une distance compatible avec son optique, sans gêner les rouleaux, les capots, les caméras de repérage ou l’accès opérateur.
La zone de séchage doit rester accessible pour le nettoyage et les inspections. Une tête placée dans un espace difficile d’accès risque d’être entretenue de manière irrégulière. L’encrassement de la fenêtre devient alors une cause récurrente de défaut de polymérisation.
Le raccordement aux automatismes de presse doit permettre une synchronisation fiable avec la vitesse de bande. La puissance peut être ajustée selon la recette, mais elle doit aussi réagir aux arrêts, aux accélérations et aux sécurités de capotage. Une exposition excessive sur bande immobile peut affecter les supports sensibles.
L’alimentation électrique et le refroidissement doivent être dimensionnés avec une réserve adaptée. Le passage des câbles, tuyaux et raccords doit éviter les zones de maintenance fréquente. Les éléments doivent rester protégés contre les projections d’encre, de solvant de nettoyage et de poussière.
Diagnostic des défauts de polymérisation
Une surface collante à vitesse élevée indique souvent une dose insuffisante. Le contrôle doit comparer le résultat à plusieurs vitesses, vérifier la puissance appliquée et examiner la propreté de la fenêtre LED. Il faut aussi confirmer que l’encre est compatible avec la longueur d’onde utilisée.
Un manque de résistance au frottement peut provenir d’un dépôt trop élevé pour la recette définie. La comparaison entre plusieurs anilox aide à déterminer si le défaut est lié à l’épaisseur de film. Une réduction de volume peut parfois résoudre le problème sans modification majeure de l’installation LED.
Un défaut d’adhésion entre couleurs ou sous vernis peut indiquer une polymérisation intermédiaire excessive. La solution peut consister à réduire la puissance après un groupe spécifique, à modifier la séquence de séchage ou à ajuster la formulation du vernis.
Une différence de brillance entre le centre et les bords de bande peut révéler une irrégularité d’irradiance. Une mesure transversale permet de distinguer un problème de tête LED d’une variation d’encrage, de pression ou d’état d’anilox.
Une dérive de repérage après l’installation d’un système LED UV suggère souvent une contrainte thermique sur le support. Le diagnostic doit inclure la température de bande, la tension web, la ventilation et l’emplacement des modules. Une modification du chemin de bande peut être plus efficace qu’une simple réduction de puissance.
Conclusion
La maîtrise de la fenêtre de polymérisation LED UV en flexographie repose sur l’équilibre entre anilox, dépôt d’encre, formulation et irradiance. Un réglage efficace pour une trame fine ne garantit pas la polymérisation d’un blanc opaque, d’un vernis épais ou d’une teinte fortement pigmentée.
Le dimensionnement doit être réalisé à partir des travaux les plus contraignants et des vitesses réellement exploitées. La mesure de l’irradiance sur bande, le contrôle de la température, la validation de l’adhésion et la propreté des fenêtres optiques assurent une production plus stable.
Pour les OEM et les transformateurs d’étiquettes, l’intégration LED UV devient fiable lorsque les paramètres de séchage sont traités comme une recette de presse complète, et non comme un réglage isolé de puissance.
Références
Aucune référence externe n’est citée dans ce texte. Les paramètres de polymérisation doivent être validés avec les encres, anilox, supports et conditions de production concernés.